
 kr
Get Free Quote 

플라스틱 파이프 연결: 신뢰할 수 있는 용매, 열 융합 및 기계적 방법
업계 뉴스-모든 설치자는 초기에 동일한 교훈을 얻습니다. 플라스틱 파이프는 절단하기 쉽고 놀라울 정도로 결합하기 까다롭습니다. 깔끔하게 보이는 조인트는 몇 달 동안 울 수 있고, 추운 아침에 급하게 작업한 조인트는 시스템이 처음으로 압력 테스트를 받을 때 놓을 수 있습니다. 고무적인 부분은 각각의 플라스틱 소재에 딱 맞는 접합 방법이 있다는 점입니다. 어떤 방법이 어떤 파이프에 속하는지 알게 되면 작업은 추측이 아닌 일상적인 작업이 시작됩니다.
우리는 2003년부터 PPR, PVC 및 PE 파이프 시스템을 제조해 왔으며 우리 기술 팀에 전달되는 질문의 상당 부분은 실제로 결합 질문입니다. 어떤 시멘트를, 얼마나 오래 붙잡아야 하는지, 구슬이 고르지 않게 보이는 이유는 무엇인지, 나사형 팔꿈치가 갈라지는 이유는 무엇입니까? 이 가이드는 30년 동안 지속되는 관절과 한 시즌 동안 지속되는 관절을 구분하는 작은 습관과 함께 우리가 가장 자주 제공하는 답변을 수집합니다.
재료가 조인트를 결정하는 것이지 그 반대가 아닙니다.
도구를 선택하기 전에 실제로 손에 무엇이 있는지 확인하십시오. 플라스틱 파이프는 화학적 및 열적 특성이 매우 다른 재료군을 포함하며 결합 방법은 다음과 같습니다.
- PVC-U 솔벤트 시멘트와 결합되며 배수 작업 시 나사형 또는 개스킷형 기계 피팅과도 결합됩니다.
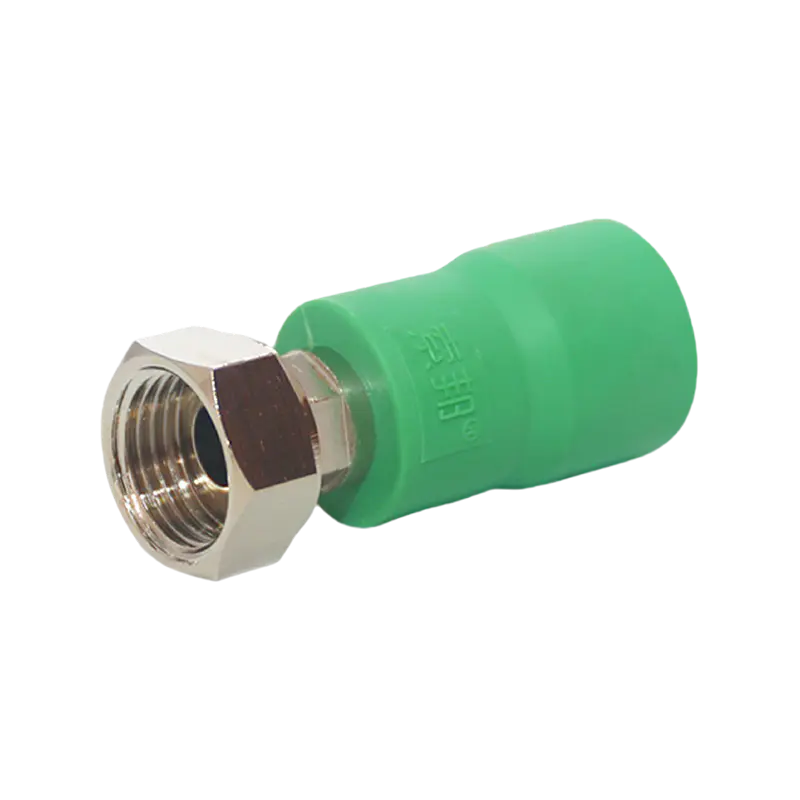
- PPR 일반적으로 소켓 용접 또는 핫멜트 용접이라고 불리는 열융착에 의해 접합됩니다. 금속 연결이 필요한 경우 황동 암나사 인서트가 피팅에 성형됩니다.
- PE 및 HDPE 직경과 부위 접근에 따라 맞대기 융합, 전기 융합 또는 압축 피팅으로 연결됩니다.
- PE-RT 바닥 난방 파이프는 현장에서 용제 용접 또는 열융착되지 않습니다. 기계식 매니폴드와 압축 또는 푸시핏 피팅을 통해 연결됩니다.
두 가지 규칙을 사용하면 많은 문제를 줄일 수 있습니다. PPR이나 PE를 용제 용접하지 말고 PVC에 핫멜트 용접기를 사용하지 마십시오. 두 조인트 모두 고정되지 않으며 둘 다 실패하는 동안 불쾌한 연기를 방출합니다.
솔벤트 시멘트 용접: 표준 PVC 방법
솔벤트 시멘트는 가정용 접착제가 아닙니다. 두 재료가 하나의 연속적인 벽으로 융합되도록 파이프와 피팅의 표면을 부드럽게 합니다. 그렇기 때문에 주석의 브랜드보다 표면 준비가 더 중요합니다.
표면을 적절하게 준비하십시오.
래칫 커터나 가는 톱으로 파이프 사각형을 자른 다음 칼이나 리머로 버를 제거하고 가장자리를 약간 모따기하여 시멘트가 긁히지 않고 소켓에 들어갈 수 있도록 합니다. 깨끗하고 마른 천으로 양쪽 표면을 닦아주세요. 현지 규정에 따라 프라이머가 필요한 경우 프라이머를 도포한 후 깜박이도록 놔두십시오. 축축하거나 먼지가 많은 파이프에는 숨겨진 채널이 있는 연결부가 생성됩니다.
적용하고, 조립하고, 유지하세요.
파이프 끝부분을 시멘트로 코팅한 후 소켓 내부를 코팅하여 빠르고 균일하게 작업합니다. 시멘트가 퍼지고 갇힌 공기가 빠져나가도록 파이프를 1/4바퀴 돌려 홈으로 밀어 넣고 15~30초 동안 단단히 고정합니다. 어깨 주변의 여분의 비드를 닦은 다음 연결부를 완전히 건드리지 않은 상태로 둡니다. 1/4 회전은 테스트를 통과한 조인트와 6개월 후 벽 뒤에 떨어지는 조인트 사이의 차이입니다.
치료시간을 존중해주세요
용제 용접 조인트는 용제가 증발함에 따라 강도가 높아지므로 경화 시간은 직경, 벽 두께 및 온도에 따라 달라집니다. 작은 가정용 배수 조인트는 상당히 빠르게 처리할 수 있는 반면, 큰 압력 조인트는 테스트하기 전에 상당히 오랜 시간이 걸립니다. 추운 날씨로 인해 진행 속도가 느려집니다. 습하거나 얼거나 바람이 많이 부는 조건에서는 망가질 수 있습니다. 같은 날 조인트를 테스트해야 하는 경우 펌프에서 발견하는 대신 처음부터 일정에 포함시킵니다.
배수 및 빗물 흐름의 경우 표준 PVC 직선 커플링이 전체 방법의 핵심이며 밴에 적절한 크기를 사용하면 즉흥적인 작업을 피할 수 있습니다.
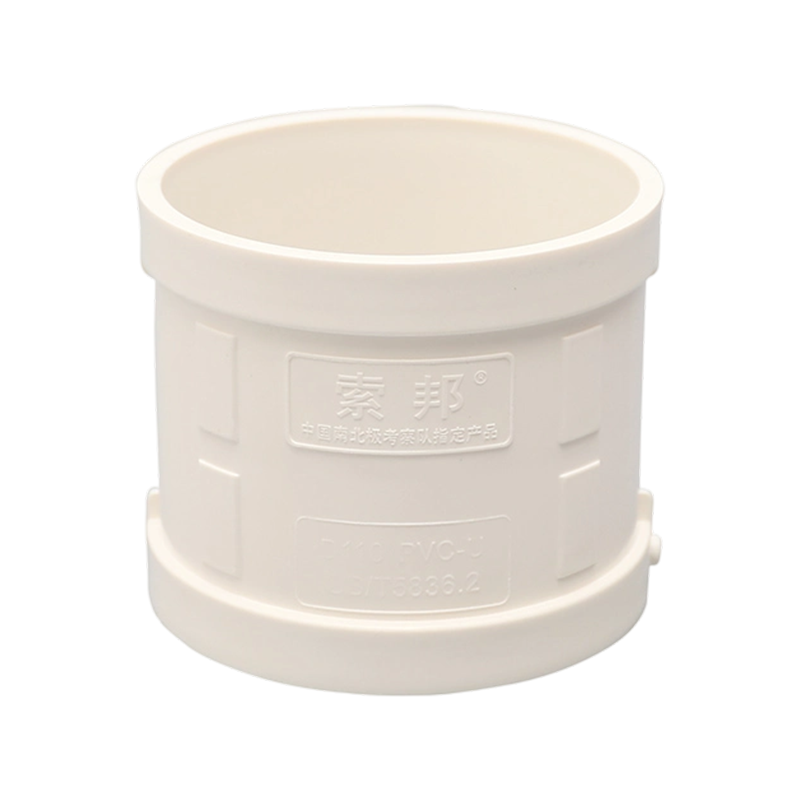 배수 및 빗물 통과용 PVC 스트레이트 커플링 D50부터 D315까지 제공되는 이 PVC 커플링은 정확한 크기와 안정적인 연결이 중요한 배수 및 빗물 배관에 적합합니다. 제품보기 →
열 융합: PPR 파이프가 실제로 결합되는 방법
PPR 소켓 용접은 빠르고 일단 리듬이 익숙해지면 매우 안정적입니다. 필수 순서는 모든 직경에서 동일합니다.
- 파이프를 사각형으로 자르고 연필이나 마커로 외부에 삽입 깊이를 표시합니다.
- 용접 도구의 온도를 일반적으로 약 260°C까지 올리고 표시기가 이를 확인할 때까지 기다립니다. 여전히 가열 중인 공구는 콜드 조인트를 생성합니다.
- 파이프와 피팅을 도구의 각 측면에 동시에 가열하여 비틀림 없이 각각의 다이에 밀어 넣습니다.
- 둘 다 제거한 다음 회전하지 않고 파이프를 깊이 표시까지 한 번에 직선으로 소켓 안으로 밀어 넣습니다.
- 식는 동안 조인트를 가만히 잡으십시오. 처음 몇 초 동안 움직이면 용접부에 약한 선이 생깁니다.
가열 시간은 외부 직경보다는 벽 두께에 따라 달라집니다. 일반적인 시작점은 20mm에서 대략 5초, 25mm에서 7초, 32mm에서 8초이지만 벽 두께는 압력 등급에 따라 다르기 때문에 항상 피팅 제조업체의 표를 따릅니다. 중요한 것은 일관성입니다. 모든 관절의 개수가 동일하고, 어깨 주위에 눈에 띄고 고른 구슬이 있으며, 뜨거운 흔적이나 움푹 들어간 웰드라인이 없습니다.
압력 테스트에서 용접 불량이 즉시 나타나기 때문에 일반 균등 커플링은 타이밍을 연습하기에 가장 좋은 장소입니다.
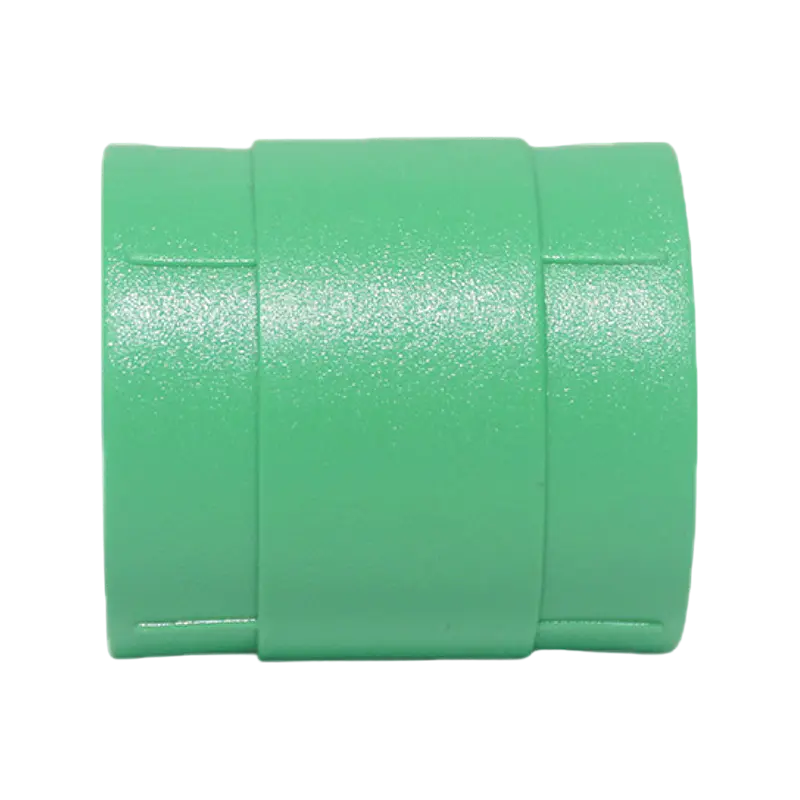 핫멜트 실습을 위한 D25 Equal PPR 커플링 PPR 핫멜트 범위의 D25 동일 커플링으로, 급수관 압력 테스트 전에 조인트 타이밍을 연습하는 데 유용합니다. 제품보기 →
HDPE용 맞대기 융합 및 전기 융합
더 큰 폴리에틸렌 본체는 맞대기 융합으로 연결됩니다. 파이프 끝을 편평하게 정렬하고 플레이트에서 가열한 다음 제어된 압력 하에서 함께 압착합니다. 여기서는 정렬과 압력 제어가 전부이므로 파이프보다 기계와 게이지에 더 많은 관심을 기울여야 합니다. 전기 융합은 어색한 상황에 대해 반대 접근 방식을 취합니다. 가열 코일이 내장된 피팅을 긁어내고 청소한 파이프 끝 부분에 고정하고 제어 장치가 고정된 주기에 대해 정밀한 전압을 적용합니다. 관절당 속도가 느리고 깨끗하고 건조한 조건이 필요하지만 맞대기 융합 장비가 맞지 않는 트렌치에서 작동합니다.
기계 조인트: 나사형, 압축형 및 푸시핏
모든 연결이 영구적이어야 하는 것은 아닙니다. 나사산 연결을 통해 PPR 또는 PVC 라인을 밸브, 탭, 펌프 또는 금속 파이프에서 종료할 수 있으며 황동 암 인서트가 정확하게 해당 작업을 위해 만들어졌습니다. 수나사산을 PTFE 테이프나 씰링 코드로 감고 손으로 조인 다음 렌치로 1~2바퀴만 더 돌리십시오. 과도한 조임은 황동 인서트 분할의 가장 일반적인 원인이며 일반적으로 마지막 1/4 회전에서 발생합니다.
압축 피팅은 삽입 슬리브가 파이프를 지지하고 너트가 올리브를 압축하는 PE 서비스 라인, 관개 및 PE-RT 가열 루프에 대한 실용적인 선택으로 남아 있습니다. 푸시핏 피팅은 더 빠르고 수리에 정말 유용하지만 깨끗하고 정사각형이며 버가 없는 컷과 완전히 삽입된 파이프를 사용합니다. 그랩 링에 미치지 못하는 파이프는 낮은 압력에서 유지되고 높은 압력에서 배출됩니다. 펌프실에서 플라스틱이 금속과 만나는 경우 플랜지 전환 또는 전용 재료 변경 어댑터가 더 안전한 세부 사항입니다.
결합 방법 비교
아래 표에는 실제로 두 방법이 어떻게 다른지 요약되어 있습니다. 이를 계획의 출발점으로 사용한 다음 직경, 압력 등급 및 지역 코드에 대한 특정 요구 사항을 확인하십시오.
| 방법 | 일반적인 재료 | 주요장비 | 일반적인 응용 | 재작업 |
|---|---|---|---|---|
| 솔벤트 시멘트 | PVC-U, CPVC | 커터, 프라이머, 시멘트, 어플리케이터 | 배수, 빗물, 도관 | 잘라내고 다시 만들어 보세요 |
| 소켓 융합 | PPR, PP-RCT | 핫멜트 용접기, 다이스, 커터 | 온수 및 냉수 공급 | 잘라서 재사용하세요 |
| 엉덩이 융합 | HDPE, PP | 페이싱 도구가 포함된 융합 기계 | 수도, 하수구, 대구경 | 잘라서 재사용하세요 |
| 전기융합 | HDPE, PE100 | 제어 장치, 스크레이퍼, 클램프 | 수리, 꽉 참호 | 자르고 다시 고정하기 |
| 스레드 | 황동 인서트가 포함된 PPR, PVC | 실런트 테이프, 렌치 | 밸브, 탭, 금속 전환 | 나사를 풀고 다시 밀봉하세요. |
| 압축 및 푸시핏 | PE, PE-RT, PEX | 커터, 스패너, 디버링 도구 | 가열 루프, 서비스 라인, 빠른 수리 | 출시 및 재작성 |
사이트에서 가장 흔히 볼 수 있는 실수
- 다양한 재료를 혼합하는 방법. PPR의 용제 용접 조인트나 PVC의 핫멜트 조인트는 항상 실패합니다. 먼저 파이프 벽의 표시를 확인하십시오.
- 젖었거나 더러운 표면에서 작업합니다. 물은 솔벤트 시멘트를 희석시키고 오염은 융합 용접을 약화시킵니다. 파이프를 말리고 닦아냅니다.
- 테스트가 너무 이르다. 솔벤트 조인트와 융합 조인트 모두 시간이 필요합니다. 한 시간 전에 조립된 시스템의 압력 테스트는 조바심 외에는 아무것도 증명하지 못했습니다.
- 융합 중 비틀림. 솔벤트 시멘트의 경우 1/4 회전이 정확하고 핫멜트 용접의 경우 나선형 약점이 발생할 수 있으므로 잘못된 것입니다.
- 열적 움직임을 무시합니다. 긴 직선 구간에는 특수 제작된 신축 조인트를 사용하든 방향을 바꾸든 확장 여유가 필요합니다.
- 스레드를 과도하게 조입니다. 황동 인서트는 조용히 깨지고 아무도 보지 않는 테이프 아래로 누출됩니다.
피팅 선택 및 파이프 라우팅
합류하는 것은 일의 절반에 불과합니다. 나머지 절반은 선이 한 지점에서 다른 지점으로 어떻게 이동하는지 결정하는 것입니다. 긴 반경 스윕 또는 45도 엘보 한 쌍은 단일 90도 굽힘보다 저항과 응력이 훨씬 적습니다. 이는 열팽창이 이미 작용하고 있는 온수 라인에서 중요합니다. 유지 관리를 위해 런을 해체해야 하는 경우 유니언은 추가 비용을 지불할 가치가 있습니다. 공장실에서 파이프의 방향이 반복적으로 바뀌는 경우 절단하기 전에 종이에 피팅 순서를 계획하십시오.
우리는 이 결정의 압력 손실 측면을 다루는 굽힘 및 각진 피팅에 대한 간략한 비교를 더 자세히 정리했습니다. 한 쌍의 팔꿈치에 대해 굽힘의 무게를 측정하는 경우 자르기 전에 실질적인 차이점을 읽어 볼 가치가 있습니다. . 대부분의 온수 분배 작업에서는 잘 만들어진 90도 엘보우가 표준 선택으로 남아 있습니다.
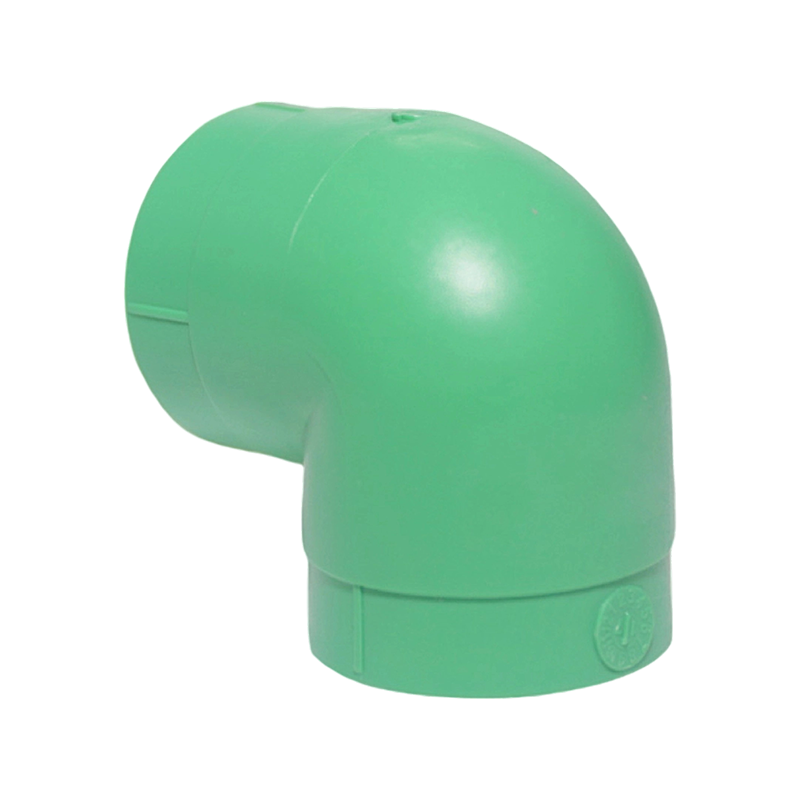 PPR D25 온수 분배용 90도 엘보 표준 온수 분배 레이아웃에 적합한 급수 배관의 90도 회전용 D25 핫멜트 PPR 엘보입니다. 제품보기 →
테스트에 대한 마지막 말씀
어떤 방법을 사용하든 시스템을 희망적으로 테스트하기보다는 적절하게 테스트하십시오. 천천히 채우고, 공기를 빼내고, 단계적으로 압력을 테스트 값까지 높이고 온도 변화가 안정될 때까지 오랫동안 유지합니다. 라인을 따라 걸으며 확실하지 않은 관절뿐만 아니라 모든 관절을 확인하십시오. 실패하는 조인트는 조심스럽게 조립한 것보다 서둘러 조립한 것에서 더 자주 발생합니다.
시스템을 지정하고 어떤 피팅이 특정 관절에 적합한지에 대한 두 번째 의견을 원하시면 저희 팀이 기꺼이 도와드리겠습니다. 우리는 물 공급, 배수, 전기 도관 및 바닥 난방 프로젝트를 위한 PPR, PVC 및 PE 파이프와 부속품을 공급하며, 명확한 답변을 받는 가장 빠른 방법은 일반적으로 파이프, 직경 및 연결 대상을 설명하는 짧은 메시지입니다. 세부정보를 보내주시면 권장사항을 알려드리겠습니다.
우리의 제품 //
추천상품
 +86-13801995968
 +86-18017886575

 상하이 펑셴구 푸싱로 6995항 366호
Copyright © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.